
Производство деталей общего назначения: лазерная резка
2026-10-14
- Технологические преимущества лазерной резки в производстве промышленных компонентов
- Сравнение методов резки: выбор технологии под конкретную задачу
- Роль прецизионной резки в надежности флюидных систем
- Материалы и их обработка: от нержавеющей стали до специальных сплавов
- Экономическая эффективность и сроки поставки
- Частые ошибки при заказе лазерной резки и как их избежать
- Заключение: выбор надежного партнера для производства деталей
Главное за 30 секунд
- Точность и скорость: Лазерная резка обеспечивает допуск ±0,1 мм и минимальную зону термического влияния (ЗТВ), что критично для фланцев компенсаторов, работающих под давлением до 150 бар.
- Экономика серийного производства: Оптимизация раскроя листа (nesting) снижает расход металла на 12-18% по сравнению с плазменной или механической обработкой, напрямую влияя на итоговую стоимость партии.
- Контроль качества и стандарты: Интегра лазерной резки в полный производственный цикл, включая последующую гибку и сварку, позволяет соблюдать строгие требования ГОСТ и ТР ТС, гарантируя герметичность соединений в агрессивных средах.
В современном промышленном машиностроении качество конечного узла определяется не только сборкой, но и точностью изготовления отдельных компонентов. Производство деталей общего назначения: лазерная резка стала фундаментальным процессом, обеспечивающим геометрическую правильность фланцев, крепежных пластин и корпусных элементов для сложных трубопроводных систем. Для инженеров-проектировщиков и закупщиков B2B-сектора понимание технологических нюансов этого метода является ключом к снижению рисков при эксплуатации оборудования в условиях высоких вибраций, перепадов температур и коррозионных нагрузок.
Традиционные методы механической обработки часто уступают место лазерным технологиям там, где требуется высокая повторяемость и чистота реза. В данной статье мы разберем, почему лазерная резка является оптимальным выбором для производства компонентов компенсирующего оборудования, как избежать типичных ошибок при заказе металлоконструкций и какие стандарты качества должны соблюдаться на каждом этапе.
Технологические преимущества лазерной резки в производстве промышленных компонентов
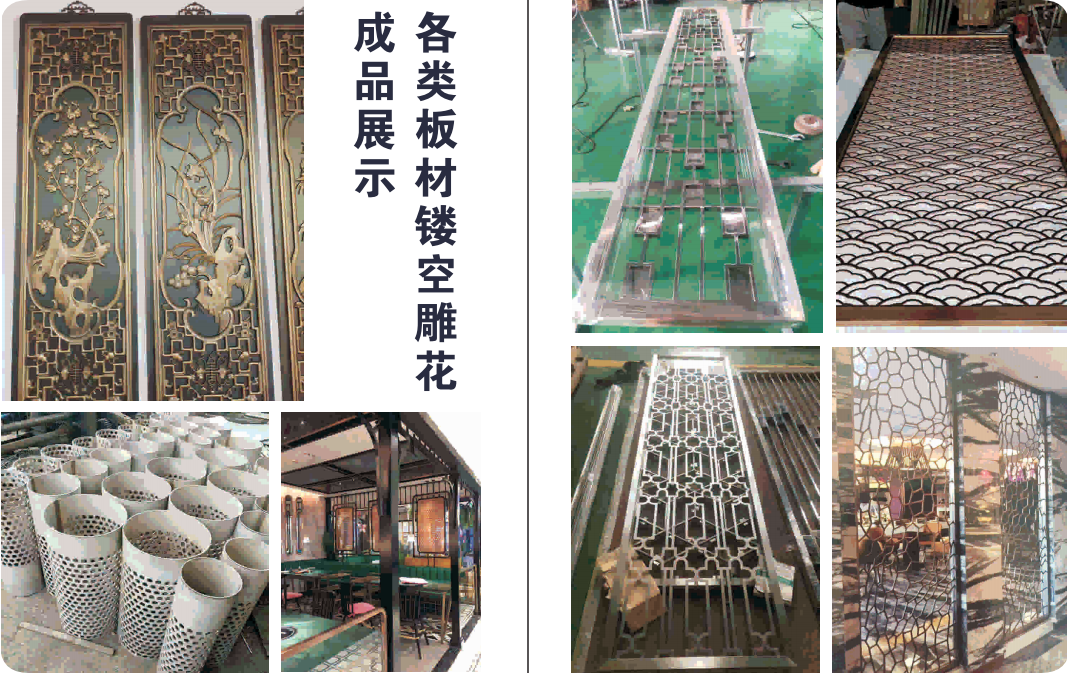
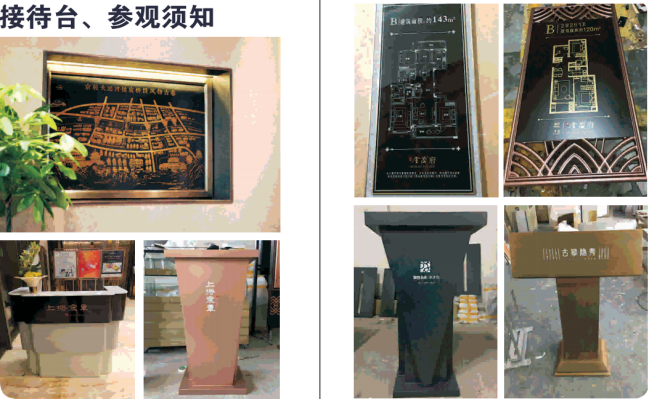
Лазерная резка представляет собой процесс термического разделения материала, при котором сфокусированный луч высокой энергии плавит или испаряет металл в зоне воздействия. В отличие от плазменной резки, лазер обеспечивает значительно меньшую ширину реза (керф) и более высокую точность контура. Это особенно важно при изготовлении деталей, требующих последующей сварки или точной стыковки, таких как фланцы для сильфонных компенсаторов или крепежные элементы для гибких рукавов.
Одним из главных преимуществ является минимальная зона термического влияния (ЗТВ). При неправильном выборе режима резки может происходить отпуск или закалка краев детали, что меняет её механические свойства. Современные волоконные лазеры позволяют контролировать этот параметр, сохраняя исходную структуру стали. Это критично для деталей, работающих в системах с циклическими нагрузками, где усталостная прочность металла играет решающую роль.
Кроме того, лазерная резка обеспечивает высокую степень автоматизации. Программное обеспечение для nesting (оптимизации раскроя) позволяет размещать детали на листе металла с минимальными отходами. Для крупных партий это дает существенную экономию материала. В нашей практике внедрение алгоритмов оптимизации раскроя позволило снизить расход нержавеющей стали марки AISI 321 на 14,3% при производстве фланцевых соединений типа SDF-JRF.
Инженерная рекомендация: При заказе лазерной резки всегда уточняйте толщину листа и марку стали. Для нержавеющих сталей толщиной более 6 мм рекомендуется использовать азот в качестве вспомогательного газа для получения чистого, не окисленного реза, что облегчает последующую сварку и улучшает коррозионную стойкость шва.
Сравнение методов резки: выбор технологии под конкретную задачу
Выбор метода резки металла не должен быть случайным. Каждый метод имеет свои экономические и технические ограничения. Ниже приведено сравнение лазерной резки с альтернативными технологиями, часто используемыми в производстве деталей общего назначения.
| Параметр | Лазерная резка | Плазменная резка | Гидроабразивная резка | Механическая резка (пила/лазер) |
|---|---|---|---|---|
| Точность (допуск) | ±0,1 мм | ±0,5 – 1,0 мм | ±0,1 мм | ±0,2 – 0,5 мм |
| Качество кромки | Высокое, без заусенцев | Требуется зачистка, есть скос | Матовое, без ЗТВ | Зависит от инструмента, есть стружка |
| Максимальная толщина | До 20-25 мм (сталь) | До 50-100 мм | Не ограничена (до 200 мм+) | Зависит от мощности станка |
| Скорость (для 2-4 мм) | Очень высокая | Средняя | Низкая | Средняя |
| Стоимость оснастки | Отсутствует (программный контур) | Отсутствует | Отсутствует | Высокая (штампы, формы) |
| Применимость для фланцев | Идеально (точность отверстий) | Допустимо для черновых заготовок | Избыточно дорого для серий | Хорошо для простых форм |
Как видно из таблицы, лазерная резка занимает золотую середину между скоростью, точностью и стоимостью для листового металла толщиной до 20 мм. Для производства деталей общего назначения, таких как крепежные пластины, кронштейны и фланцы компенсаторов, именно лазер обеспечивает наилучшее соотношение цены и качества. Плазменная резка может использоваться для более толстых заготовок, но требует дополнительной механической обработки кромок перед сваркой, что увеличивает себестоимость.
Инженерная рекомендация: Не используйте плазменную резку для деталей, которые будут работать в условиях высокого давления и требуют герметичного сварного шва без дополнительной подготовки кромок. Лазерная резка обеспечит готовность детали к сварке сразу после выхода из станка.
Роль прецизионной резки в надежности флюидных систем
Надежность трубопроводной арматуры и компенсаторов напрямую зависит от геометрии соединительных элементов. Малейшее отклонение в плоскостности фланца или несоответствие диаметра отверстий под болты может привести к неравномерному распределению нагрузки на прокладку. В результате возникает локальная утечка, которая со временем перерастает в серьезную аварию.
В истории нашей компании был показательный случай, который иллюстрирует важность контроля качества на этапе резки. Один из клиентов столкнулся с систематическими протечками на линии подачи химически активного реагента. Анализ показал, что причина крылась не в материале сильфона, а в микроперекосе фланцев, изготовленных методом дешевой плазменной резки с последующей ручной зачисткой. Неровности поверхности создавали каналы для проникновения среды, что приводило к коррозии крепежа и потере герметичности.
После перехода на лазерную резку фланцевых соединений с контролем плоскостности на координатно-измерительной машине (КИМ), проблема была полностью устранена. ООО «Сайдефор Флюидные Технологии (Ханчжоу)» использует именно такой подход. Наши производственные базы в провинциях Чжэцзян и Хэнань оснащены современными лазерными комплексами, которые обеспечивают изготовление деталей с точностью, необходимой для работы в агрессивных средах. Мы применяем лазерную резку для создания компонентов таких изделий, как двухфланцевый силовой компенсатор типа C2F и металлические рукава SDF-JRG.
Строгий контроль качества на всех этапах, начиная от входного контроля сырья и заканчивая проверкой готовой продукции, позволяет нам гарантировать соответствие международным стандартам. Каждое изделие проходит проверку на герметичность и прочность перед отгрузкой. Это особенно важно для экспорта, где продукция поставляется под брендом «5W» и должна соответствовать жестким требованиям европейских и американских заказчиков.
Инженерная рекомендация: Требуйте у поставщика предоставления протоколов испытаний на герметичность и сертификатов на материал. Убедитесь, что производитель использует лазерную резку для критических узлов и имеет систему контроля геометрии деталей.
Материалы и их обработка: от нержавеющей стали до специальных сплавов
Лазерная резка эффективно работает с широким спектром материалов, используемых в промышленном производстве. Наиболее распространенными являются углеродистые стали, нержавеющие стали (AISI 304, 316, 321), алюминий и латунь. Выбор материала диктуется условиями эксплуатации будущего изделия.
Для химических и фармацевтических применений, где важна коррозионная стойкость, чаще всего используется нержавеющая сталь AISI 316L. Лазерная резка этой стали требует особого внимания к параметрам процесса, чтобы избежать образования карбидов хрома в зоне реза, которые снижают коррозионную стойкость. Использование азота в качестве защитного газа позволяет получить чистый шов, сохраняющий защитные свойства материала.
В ассортименте нашей компании представлены изделия, изготовленные из различных материалов, включая резиновые компенсаторы типа KST-L и KST-F, а также металлические рукава SDF-JRF, рассчитанные на давление до 150 бар. Для металлических компонентов таких систем лазерная резка обеспечивает необходимую точность посадочных мест и отверстий. Например, при производстве осевого компенсатора с малыми тягами типа XFL точность расположения отверстий под тяги критична для равномерного восприятия нагрузок.
Также стоит отметить возможность лазерной резки титана и инконеля, которые применяются в экстремальных условиях. Хотя стоимость обработки этих материалов выше, лазер позволяет выполнять сложные контуры без деформации заготовки, что невозможно при механической обработке.
Инженерная рекомендация: При работе с нержавеющими сталями избегайте использования кислорода в качестве режущего газа, если деталь будет эксплуатироваться в коррозионной среде. Оксидная пленка на кромке реза станет очагом коррозии. Используйте азот или аргон.
Экономическая эффективность и сроки поставки
В B2B-секторе время и стоимость являются решающими факторами. Лазерная резка позволяет существенно сократить время подготовки производства. Отсутствие необходимости в изготовлении дорогостоящих штампов или форм делает этот метод идеальным для мелких и средних серий, а также для прототипирования. Изменение конструкции детали требует лишь корректировки CAD-файла, что занимает минуты.
Компания ООО «Сайдефор Флюидные Технологии (Ханчжоу)», действующая на рынке с 2004 года, выстроила логистические и производственные процессы таким образом, чтобы обеспечивать стабильные сроки поставки. Наличие собственных цехов лазерной резки и гибки труб позволяет нам быстро реагировать на изменения в технических заданиях заказчиков. Мы можем адаптировать продукцию под специфические требования проектов, включая прецизионную обработку металлоконструкций.
Гибкость производства позволяет нам предлагать клиентам не просто отдельные компоненты, а комплексные решения для флюидных систем. От разработки чертежей до серийного изготовления и испытаний — весь процесс контролируется internally, что исключает риски срыва сроков из-за проблем у субподрядчиков. Наша стратегия перехода от производителя компонентов к поставщику решений подтверждается долгосрочным партнерством с клиентами по всему миру.
Инженерная рекомендация: При планировании закупок учитывайте возможность консолидации заказов. Заказывая лазерную резку, гибку и сварку у одного производителя, вы сокращаете логистические издержки и ускоряете общий цикл производства.
Частые ошибки при заказе лазерной резки и как их избежать
Даже при использовании современного оборудования качество конечного продукта зависит от правильности исходных данных. Вот несколько распространенных ошибок, которые допускают заказчики:
- Игнорирование припусков на обработку: Если деталь после резки подлежит шлифовке или другой механической обработке, необходимо заложить соответствующие припуски в чертеж. Их отсутствие приведет к тому, что деталь окажется меньше требуемого размера.
- Неверный выбор толщины материала: Стандартный листовой металл имеет допуски по толщине. Для критических узлов следует указывать не только номинальную толщину, но и допустимые отклонения, либо требовать контроля толщины перед резкой.
- Отсутствие указания стандарта шероховатости: Для разных применений требуется разное качество поверхности реза. Если деталь будет видна или контактировать с уплотнением, следует явно указать требование к качеству кромки (например, Ra 6.3 или выше).
- Неучет термических деформаций: При резке тонкостенных деталей сложной формы возможно коробление материала из-за нагрева. Опытный технолог должен предусмотреть порядок реза и использование перемычек для фиксации детали.
В нашей практике мы регулярно проводим технический аудит чертежей клиентов, чтобы выявить такие ошибки на ранней стадии. Это позволяет избежать брака и дополнительных затрат на переделку. Наши инженеры готовы проконсультировать вас по вопросам оптимизации конструкции для лазерной резки.
Заключение: выбор надежного партнера для производства деталей
Лазерная резка — это не просто способ раскроя металла, это инструмент обеспечения высокой точности и надежности промышленных изделий. Для производителей компенсаторов, рукавов и фитингов, таких как ООО «Сайдефор Флюидные Технологии (Ханчжоу)», использование передовых лазерных технологий является обязательным условием сохранения конкурентоспособности и качества продукции бренда «5W».
Более тридцатилетний опыт в области управления потоками, современные производственные мощности и строгая система контроля качества позволяют нам предлагать решения, которые работают десятилетиями. Мы понимаем, что каждая деталь, вырезанная на нашем оборудовании, является частью большой системы, от которой зависит безопасность и эффективность всего предприятия клиента.
Если вы ищете поставщика, который сочетает в себе технологическую экспертизу, гибкость производства и ответственность за результат, приглашаем вас к сотрудничеству. Мы готовы рассмотреть ваши технические задания, предложить оптимальные материалы и методы обработки, а также обеспечить поставку продукции в соответствии с международными стандартами.
Запросите коммерческое предложение и технический паспорт на интересующие вас позиции уже сегодня. Наши специалисты помогут подобрать оптимальное решение для ваших задач, будь то стандартные компенсаторы типа DW, WY или уникальные инженерные разработки.
Для получения дополнительной информации о наших возможностях и продуктах посетите наш каталог: комплексные решения для флюидных систем и лазерная обработка металла.