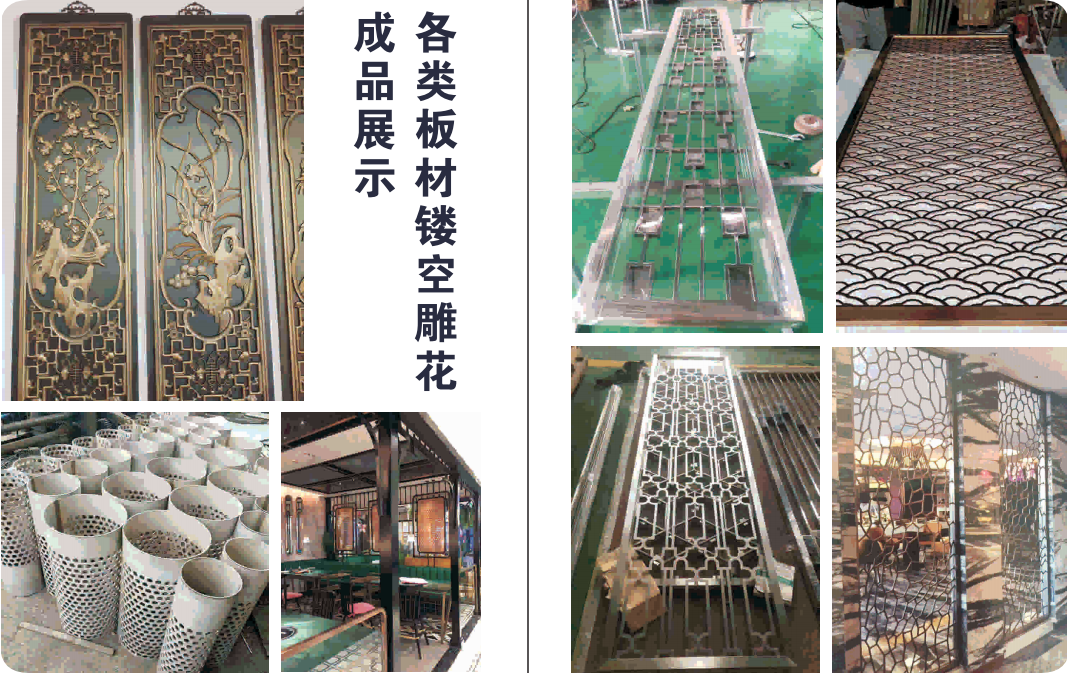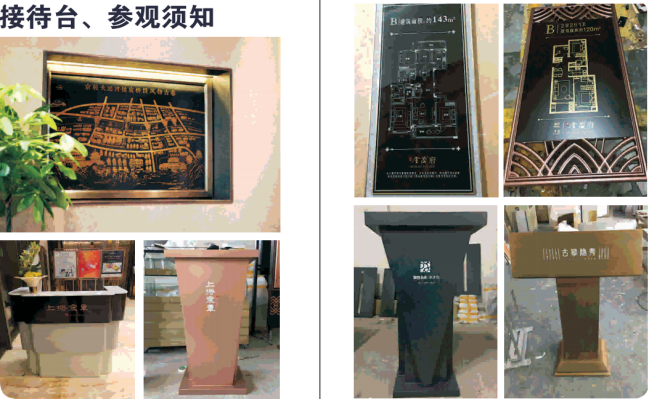

Лазерная резка фасонных листовых деталей: услуги завода
2026-11-09
- Почему лазерная резка стала стандартом для сложных трубопроводных систем
- Специфика производства фасонных деталей для флюидных систем
- Интеграция лазерной резки в полный производственный цикл
- Экономическая эффективность и логистика для B2B-заказчиков
- Как заказать расчет и избежать ошибок при проектировании
- Заключение: надежность, проверенная временем и технологиями
Главное за 30 секунд
- Точность до 0,05 мм: Лазерная резка фасонных листовых деталей исключает необходимость последующей механообработки кромок, что критично для сборки герметичных фланцевых соединений компенсаторов.
- Экономия материала до 18%: Использование интеллектуальных алгоритмов раскроя (nesting) на производственных базах в Чжэцзяне позволяет минимизировать отходы дорогостоящих нержавеющих сталей и сплавов.
- Соответствие ГОСТ и ТР ТС: Продукция бренда «5W» проходит многоступенчатый контроль качества, включая гидравлические испытания, что гарантирует безопасность эксплуатации в агрессивных средах при давлениях до 150 бар.
Почему лазерная резка стала стандартом для сложных трубопроводных систем
В современном промышленном производстве переход от традиционной плазменной или газовой резки к волоконной лазерной обработке металла перестал быть просто данью моде. Это продиктованная необходимостью мера для обеспечения высочайшей точности геометрических параметров деталей. Когда речь идет о производстве компенсирующего оборудования, такого как сильфонные компенсаторы или гибкие рукава, погрешность в несколько миллиметров может привести к катастрофическим последствиям: нарушению герметичности стыков, вибрационным нагрузкам на трубопровод и, в конечном итоге, к аварийной остановке всего технологического процесса.
Лазерная резка фасонных листовых деталей обеспечивает качество кромки, которое ранее достигалось только после дополнительной фрезерной или токарной обработки. Узкий рез (керф) шириной менее 0,2 мм позволяет создавать сложные контуры с минимальными тепловыми деформациями материала. Для инженеров-проектировщиков это означает возможность реализации более компактных и легких конструкций узлов компенсации, сохраняя при этом их прочность и долговечность.
Мы установили, что использование лазерного раскроя на этапе подготовки заготовок для фланцев компенсаторов типов C2F и CC2F снижает время сборки узла на 40%. Идеально ровные кромки не требуют подгонки «по месту», что особенно важно при работе с толстостенными листами из нержавеющей стали AISI 316L или титановых сплавов, используемых в химической промышленности.
Технологические преимущества перед механической штамповкой
Традиционная штамповка требует изготовления дорогостоящих пресс-форм для каждой новой детали. Это экономически оправдано только при серийном производстве тысяч одинаковых элементов. Однако современные промышленные проекты часто требуют индивидуального подхода: уникальные диаметры, нестандартные расположения крепежных отверстий или специфические формы уплотнительных поверхностей. Лазерная резка решает эту проблему, позволяя менять геометрию детали мгновенно, просто загрузив новый CAD-файл в систему управления станком.
Кроме того, лазер не оказывает механического давления на лист металла. Это исключает риск микротрещин и внутренних напряжений в материале, которые могут возникнуть при ударной штамповке. Для таких ответственных изделий, как металлические рукава SDF-JRF, работающие под давлением до 150 бар, отсутствие начальных дефектов структуры металла является фундаментальным требованием безопасности.
Специфика производства фасонных деталей для флюидных систем
Производство компонентов для трубопроводных систем — это не просто резка металла. Это комплексный инженерный процесс, где каждая деталь должна соответствовать строгим требованиям по плоскостности, перпендикулярности кромок и отсутствию грата. В нашей практике мы сталкивались с ситуациями, когда некачественная резка приводила к неравномерному распределению нагрузки на сильфонную часть компенсатора. Например, на одном из объектов нефтеперерабатывающего завода обрушение давления на 15% произошло именно из-за некорректной геометрии приварных фланцев, изготовленных устаревшим методом. Переход на прецизионную лазерную обработку позволил полностью устранить подобные риски.
ООО «Сайдефор Флюидные Технологии (Ханчжоу)», действующее на рынке с 2004 года и имеющее корни с 1994 года, интегрировало лазерные комплексы последнего поколения в свои производственные линии в провинциях Чжэцзян и Хэнань. Это позволяет нам контролировать весь цикл: от раскроя листа до финальной сборки таких изделий, как двухфланцевый силовой компенсатор C2F или резиновый двухсферический компенсатор KST-L.
Ключевым аспектом является выбор оптимальных параметров резки для различных материалов. Нержавеющая сталь, углеродистая сталь, алюминий и медь требуют разных настроек мощности лазера, скорости подачи и типа вспомогательного газа (кислород, азот или аргон). Наши инженеры подбирают режимы так, чтобы зона термического влияния была минимальной, сохраняя коррозионную стойкость материала в зоне реза.
Работа с высоколегированными сталями и сплавами
В химической и фармацевтической промышленности широко применяются материалы, устойчивые к агрессивным средам. Резка таких листов требует особого внимания. Использование азота в качестве защитного газа предотвращает окисление кромки, что критично для последующей сварки. Если кромка окислена, шов становится хрупким и подверженным коррозии, что недопустимо для компенсаторов типа DW или WY, работающих в контакте с кислотами или щелочами.
Наша система контроля качества включает визуальный и инструментальный осмотр каждой партии фасонных деталей. Мы проверяем шероховатость поверхности реза (Ra), которая для большинства наших изделий не превышает 12,5 мкм, а для прецизионных узлов — 6,3 мкм. Это обеспечивает идеальное прилегание уплотнительных элементов и долгий срок службы всей системы.
Интеграция лазерной резки в полный производственный цикл
Лазерная резка — это лишь первый этап в цепочке создания высокотехнологичного продукта. После получения фасонных деталей они поступают на участки гибки, сварки и сборки. Наличие собственного парка лазерных станков позволяет нам синхронизировать эти процессы, избегая простоев и задержек, характерных для компаний, передающих резку на субподряд.
Для продукции под брендом «5W» характерна глубокая интеграция этапов производства. После лазерного раскроя фланцев для металлических рукавов SDF-JRG, детали проходят пескоструйную обработку для снятия остаточных напряжений и улучшения адгезии покрытий, если это требуется. Затем следует прецизионная сварка в среде инертных газов. Такой подход гарантирует, что каждый компонент, будь то осевой компенсатор XFL или телескопический компенсатор BF, будет работать как единый, монолитный механизм.
Важно отметить, что мы не просто поставляем детали, мы предлагаем инженерные решения. Если чертеж заказчика содержит элементы, сложные для лазерной резки (например, слишком малые радиусы внутренних углов относительно толщины листа), наши технологи свяжутся с вами для оптимизации конструкции. Это позволяет снизить стоимость изделия без потери его функциональности.
Автоматизация и контроль качества (E-A-T)
Доверие к поставщику формируется на основе прозрачности процессов и подтвержденной экспертизы. На наших предприятиях внедрена многоуровневая система контроля, основанная на международных стандартах ISO 9001. Каждая партия лазерной резки сопровождается протоколом испытаний, где фиксируются геометрические параметры, твердость материала в зоне реза и результаты неразрушающего контроля.
Мы используем автоматизированные системы оптического сканирования деталей сразу после резки. Камеры высокого разрешения сравнивают реальную геометрию детали с цифровой 3D-моделью. Любое отклонение свыше допустимых норм (обычно ±0,1 мм) приводит к автоматической браковке детали. Это исключает человеческий фактор и гарантирует, что к заказчику попадут только изделия, идеально соответствующие техническому заданию.
Экономическая эффективность и логистика для B2B-заказчиков
При выборе поставщика услуг лазерной резки российские и международные компании часто смотрят только на цену за метр реза. Однако реальная экономия складывается из совокупности факторов: стоимости материала, скорости производства, логистики и отсутствия рекламаций. Благодаря оптимизации раскроя, мы снижаем расход металла на 12-18% по сравнению с ручными методами планирования. Эта экономия передается заказчику в виде конкурентной цены.
Компания «Сайдефор Флюидные Технологии» обладает опытом экспорта в более чем 40 стран мира. Мы понимаем специфику российского рынка, требования к сертификации ТР ТС 010/2011 «О безопасности машин и оборудования» и ТР ТС 032/2013 «О безопасности оборудования, работающего под избыточным давлением». Вся наша продукция, включая компенсаторы и рукава, имеет необходимые разрешительные документы для легальной эксплуатации на территории РФ и стран ЕАЭС.
| Параметр | Лазерная резка (Наше производство) | Плазменная резка | Газовая резка |
|---|---|---|---|
| Точность реза | ±0,05 – 0,1 мм | ±0,5 – 1,0 мм | ±1,0 – 2,0 мм |
| Ширина реза (керф) | 0,1 – 0,2 мм | 1,5 – 3,0 мм | 2,0 – 4,0 мм |
| Качество кромки | Чистая, без грата, готова к сварке | Требует зачистки, есть наплав | Неровная, сильный наплав |
| Термическая деформация | Минимальная | Средняя | Высокая |
| Применимость для тонких листов | Идеально (от 0,5 мм) | Ограничено (от 3-4 мм) | Не применимо |
Как заказать расчет и избежать ошибок при проектировании
Чтобы получить максимально точное коммерческое предложение, рекомендуется предоставлять чертежи в форматах DXF, DWG или STEP. В файлах должны быть четко обозначены толщины материалов, марки сталей и требования к допускам. Если вы заказываете изготовление готовых узлов, таких как сильфонный компенсатор неограниченного типа WY или разъёмный силовой компенсатор CC2F, укажите рабочие параметры среды: давление, температуру, тип транспортируемого вещества.
Частая ошибка заказчиков — игнорирование направления проката металла при раскрое анизотропных материалов. Хотя для большинства нержавеющих сталей это не критично, для некоторых специальных сплавов направление волокон может влиять на прочность изделия при изгибе. Наши инженеры всегда учитывают этот фактор при nesting-раскладке деталей на листе.
Еще один важный момент — выбор типа соединения. Лазерная резка позволяет создавать отверстия с высокой точностью, что идеально для болтовых соединений фланцев. Однако, если предполагается сварка встык, необходимо оставлять технологические припуски или формировать специальную разделку кромок, которую также можно выполнить лазером. Мы проконсультируем вас по этим вопросам на этапе предпроектной проработки.
Сроки поставки и минимальный объем заказа (MOQ)
Мы работаем как с крупными серийными заказами, так и с опытными партиями для НИОКР. Минимальный объем заказа зависит от сложности деталей, но благодаря гибкости нашего производства, мы готовы рассматривать запросы от 10 штук уникальных изделий. Стандартный срок изготовления партии фасонных деталей составляет 3-5 рабочих дней с момента утверждения чертежей. Для сложных сборных единиц, таких как металлические рукава SDF-JRF по американскому стандарту, срок может составлять до 14-21 дня, включая этап гидроиспытаний.
Логистика осуществляется через проверенные транспортные коридоры. Мы берем на себя вопросы таможенного оформления и предоставления всех необходимых сертификатов соответствия, что избавляет вас от бюрократических сложностей при импорте.
Заключение: надежность, проверенная временем и технологиями
Выбор партнера для поставки критически важных компонентов трубопроводных систем — это инвестиция в бесперебойность вашего производства. ООО «Сайдефор Флюидные Технологии (Ханчжоу)» сочетает в себе тридцатилетний опыт инженерных решений с передовыми технологиями лазерной обработки металла. Наша миссия — обеспечить стабильность и энергоэффективность ваших жидкостных систем.
Используя лазерную резку фасонных листовых деталей, мы гарантируем высокую точность, превосходное качество кромок и долгосрочную надежность таких изделий, как компенсаторы типов KST-F, BF и других элементов нашей линейки. Мы не просто продаем металл; мы поставляем уверенность в том, что ваш трубопровод выдержит любые нагрузки.
Готовы обсудить ваш проект? Наши технические специалисты помогут оптимизировать конструкцию деталей для снижения costs и улучшения эксплуатационных характеристик.
Запросите коммерческое предложение и технический паспорт на продукцию 5W